


У области производње ПЦБ-а високе густине и високе поузданости, многи кључни процеси који одређују дугорочну стабилност производа су скривени унутар невидљивих канала. Рупа за чеп од смоле је управо такав суштински процес „унутрашње култивације“ – не учествује директно у преносу сигнала, нити представља продајну тачку у изгледу, већ директно одређује дугорочну поузданост плоча високе густине, високофреквентних плоча и аутомобилских индустријских производа. ПЦБ са комплетним површинским кругом и глатким изгледом, ако рупе нису правилно попуњене, склона је виртуелном лемљењу, пуцању рупа, раслојавању, па чак и отпаду целе плоче у накнадном лемљењу, термичком шоку или дуготрајним вибрацијама.
Дефиниција језгра и техничка граница отвора за чеп од смоле
Отвор за чеп од смоле је прецизан процес у производњи ПЦБ-а гдекроз рупе, слепе рупе или затрпане рупепотпуно су испуњени специјализованим материјалом од епоксидне смоле, осушени и брушени како би рупа била потпуно у равнини са површином плоче. Разликује се од обичних отвора за чеп маске за лемљење, рупа утикача за мастило и рупа за утикаче за галванизацију. Његов основни циљ није једноставно блокирање отвора рупе, већ постизање пуњења велике густине без шупљина унутар рупе.
Према индустријским стандардима, квалификоване рупе за чепове од смоле морају истовремено испуњавати три чврста индикатора:
Пуноћа пуњења не би требало да буде мања од 95% и није дозвољено да прође;
Након брушења, храпавост површине рупе се контролише унутар 5 μм како би се осигурала апсолутна равност површине плоче;
Смола је чврсто везана за слој бакра на зиду пора и нема одвајања или одвајања након термичког тестирања.
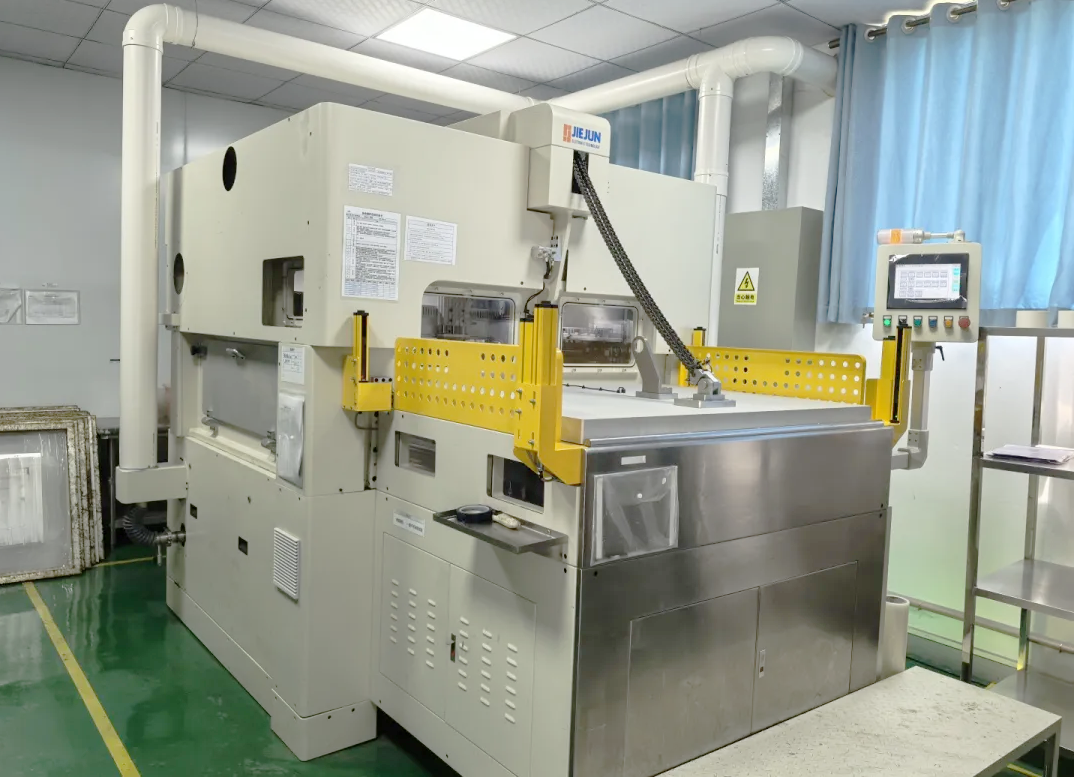 |
Комплетан процес демонтаже: од чишћења зида рупа до површинског брушења
Коначни принос рупа за чепове од смоле зависи пола од избора материјала, а пола од контроле процеса. Свако одступање у било којој фази носи скривене опасности у наредним процесима.
Процес пре третмана: Након бушења, на зиду рупе ће бити преосталих неравнина, мрља од бушења и слојева оксида. Ако се не уклони темељно, адхезија између смоле и бакарног зида ће бити знатно смањена. Индустријски стандард је контрола храпавости Ра зида пора испод 0,8 μм, уклањање нечистоћа чишћењем плазмом или хемијским чишћењем и обезбеђивање да су поре потпуно суве како би се избегао гас који задржава преосталу влагу и формира накнадне шупљине.
Процес вакуумског пуњења: Поставите ПЦБ у вакуумско окружење од 50Па до 80кПа, користите негативни притисак да бисте у потпуности избацили ваздух унутар рупе, а затим убризгајте смолу ниске вискозности у рупу кроз специјализовану опрему. За микропоре са односом дубине и пречника који прелази 8:1, индустрија генерално усваја секундарни процес пуњења како би се избегло задржавање ваздуха у унутрашњости током првог пуњења, обезбеђујући да се пуњење високе густине такође може постићи унутар дубоке рупе.
Процес очвршћавања: Термореактивна смола мора да користи степенасту криву загревања, постепено повећавајући од 80 степени до 120 степени, а затим на 150 степени, и држећи 40 до 60 минута да би се избегло брзо испаравање смоленог растварача и формирање унутрашњих мехурића услед брзог загревања. Након очвршћавања, степен очвршћавања треба да се верификује помоћу ДСЦ диференцијалне скенирајуће калориметрије како би се спречило да непотпуно очвршћавање смоле омекша и отпадне у наредним процесима на високим температурама.
Процес брушења: Дијамантски брусни точак се користи за сегментиран рад. Прво се грубо брушење користи за уклањање већине вишка смоле, а затим се фино брушење користи за контролу храпавости површине унутар 5 μм. Количина млевења мора бити прецизно контролисана. Недовољна количина млевења ће резултирати заосталим избочинама које утичу на каснију производњу кола. Прекомерна количина млевења директно ће повући смолу на отвору рупе, узрокујући неповратне дефекте.
|
|
|
Логика избора материјала за различите сценарије
Избор материјала за рупе од смоле не може се генерализовати. Неопходно је ускладити одговарајући систем смоле према сценарију примене производа како би се пронашло оптимално решење између перформанси, ефикасности и цене.
За обичне вишеслојне плоче индустријског квалитета, пожељна је стандардна модификована епоксидна смола, са контролисаним вискозитетом испод 500мПа · с и вредности Тг изнад 150 степени, како би се осигурало да основне перформансе пуњења одговарају коефицијенту топлотног ширења FR-4 супстрата;
За високофреквентне плоче, модуле за напајање и производе са високим захтевима за расипање топлоте, смоли се могу додати пунила од силицијумског микро праха или алуминијум оксида како би се побољшала укупна топлотна проводљивост без смањења изолације, и помогло штампаној плочи у брзом одвођењу топлоте;
За велике наруџбине које теже ефикасности производне линије, смола која се очвршћава УВ може се користити за постизање површинског сушења за само неколико секунди под светлосним условима таласне дужине од 365нм и 300-500мЈ/цм², што значајно скраћује производни циклус;
У сценаријима високе поузданости, као што су аутомобилска електроника и ваздухопловство, морају се изабрати термореактивне смоле. Кроз комплетан процес загревања и очвршћавања, обезбеђује се чврстоћа лепљења између смоле и зида рупе, испуњавајући захтеве за дуготрајну употребу у тешким окружењима.
Типични случајеви производа и индустријске примене
Популаризација технологије отвора за чепове од смоле увек се кретала око два правца „ожичења високе густине + захтева високе поузданости“, а сада је постала стандардна конфигурација у многим врхунским областима.
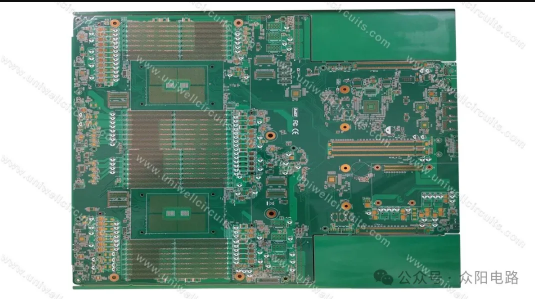
У матичним плочама за АИ сервере, велики број плоча високог нивоа са више од 20 слојева користи процес зачепљења смоле са унутрашњим слојем. Ако унутрашње ХДИ закопане рупе нису попуњене смолом, количина лепка у диелектричном слоју се не може тачно контролисати током накнадне компресије, што може лако довести до недовољног лепка у одређеним областима и резултирати директним деламинацијом током накнадног испитивања хладног и врућег удара. Претходно пуњење закопаних рупа смолом не само да обезбеђује тачност међуслојног поравнања, већ и решава индустријски проблем неравномерног пуњења танких диелектричних слојева, што је један од кључних процеса у тренутној производњи врхунских рачунарских плоча.
|
|
У ПЦБ АДАС сензора на плочи, процес рупе од смоле омогућава производу да успешно прође преко 500 тестова термичког циклуса од -55 степени до 125 степени. Попуњене поре су потпуно затворене, спречавајући корозивне гасове и водену пару да уђу и кородирају зид од бакра. У исто време, смола апсорбује одређени термички стрес, значајно смањујући ризик од пуцања пора и савијања плоча, испуњавајући строге захтеве нулте грешке у аутомобилској електроници.
У 5Г милиметарској високофреквентној плочи, рупе за чепове од смоле замењују традиционалне шупље отворе, смањујући рефлексију сигнала и промене импедансе узроковане ваздухом унутар рупа, чинећи да се сигнали високе фреквенције пригушују глатко током преноса, ефикасно побољшавајући перформансе интегритета сигнала у фреквенцијском опсегу милиметарског таласа.
У ХДИ плочама потрошачке електронике, рупе за чепове од смоле су комбиноване са процесима бакрења на следећим рупама како би се директно постигао ПОФВ дизајн рупе диска, омогућавајући БГА јастучићима да падну директно изнад пролазних отвора без заузимања додатног простора за ожичење да би се избегли. Унутар ограничене површине плоче, густина ожичења је повећана за више од 30%, што је основни процес подршке за тренутни лагани дизајн паметних телефона.