


За разлику од конвенционалних штампаних плоча за потрошачку електронику, штампане плоче великих димензија и високог нивоа које се користе у медицинској опреми за снимање углавном имају карактеристике велике величине готовог производа, концентрисаних слојева од 20 или више, а неки врхунски модели чак достижу 30 или више слојева. Истовремено, они такође морају да испуне строге захтеве ниске флуктуације импедансе, ниског губитка сигнала и дуготрајне отпорности на старење околине. Од прелиминарног прегледа инжењеринга до испоруке финалног производа, цео производни процес захтева успостављање наменског система контроле процеса у смислу тачности, доследности и поузданости.
Закључавање приноса од краја дизајна: ДФМ претходно одобрење за сценарије медицинског снимања
Производни изазови великих медицинских штампаних плоча високог нивоа почели су да се појављују пре него што су документи о дизајну званично увезени у производну линију. Опрема за медицинско снимање интегрише велики број канала за узорковање велике брзине, јединице за обраду аналогних сигнала и интерно струјна кола високог напона. У распореду ПЦБ-а, БГА области високе густине, бакарне фолије велике величине и диференцијално ожичење на великим растојањима често коегзистирају. Мали немар може изазвати проблеме као што су пристрасност слоја, импеданса која премашује стандарде или преслушавање сигнала.
-

(常见问题示例)
За такве производе велике потражње, ми ћемо преузети водећу улогу у покретању специјализованих ДФМ ревизија за медицинске сценарије:
-
-
На основу општег тренда деформације плоча великих димензија, оптимизујте распоред спајања панела и дизајн ивица процеса како бисте избегли деформацију кола од истезања у области ивица површине плоче.
За сложену структуру високог нивоа, однос ЦТЕ подударања између полуочврслог лима, бакарне фолије и плоче са језгром се проверава један по један како би се смањио ризик од савијања у наредним процесима ламинације од извора.
Компензујте ширину линија и размак брзих диференцијалних линија и путева напајања ниске импедансе који су у великој мери коришћени у опреми за снимање, како би се унапред елиминисало померање импедансе изазвано јеткањем и одступањем дебљине бакра.
Извршите верификацију усаглашености на густим спојевима испод БГА, изолационим празнинама у областима високог напона и тракама за изолацију аналогног сигнала како бисте осигурали потпуну усклађеност са безбедносним стандардима за дуготрајан рад медицинске опреме.
-
-
Случај: У пројекту контролне плоче за медицинско снимање од 32 слоја, кроз пре ДФМ преглед су унапред идентификоване скривене опасности као што су асиметрично слагање у неким областима и озбиљна неравномерна дистрибуција бакарне фолије у неким деловима оригиналног дизајна. Оптимизација структуре слагања је завршена без утицаја на електричне перформансе, постављајући чврсту основу за накнадно побољшање укупног приноса процеса.
Закључавање приноса од краја дизајна: ДФМ претходно одобрење за сценарије медицинског снимања
Производња кола унутрашњег слоја за велике штампане плоче високог нивоа је основна основа која одређује интегритет сигнала финалног производа. Унутрашњи слој опреме за медицинско снимање често је опремљен великим бројем нисконапонских аналогних линија за узорковање и путева за пренос података велике брзине. Ширина и размак линија су генерално веома фини. У исто време, ефекти истезања и термичког ширења/стезања велике површине плоче директно ометају тачност међуслојног поравнања.
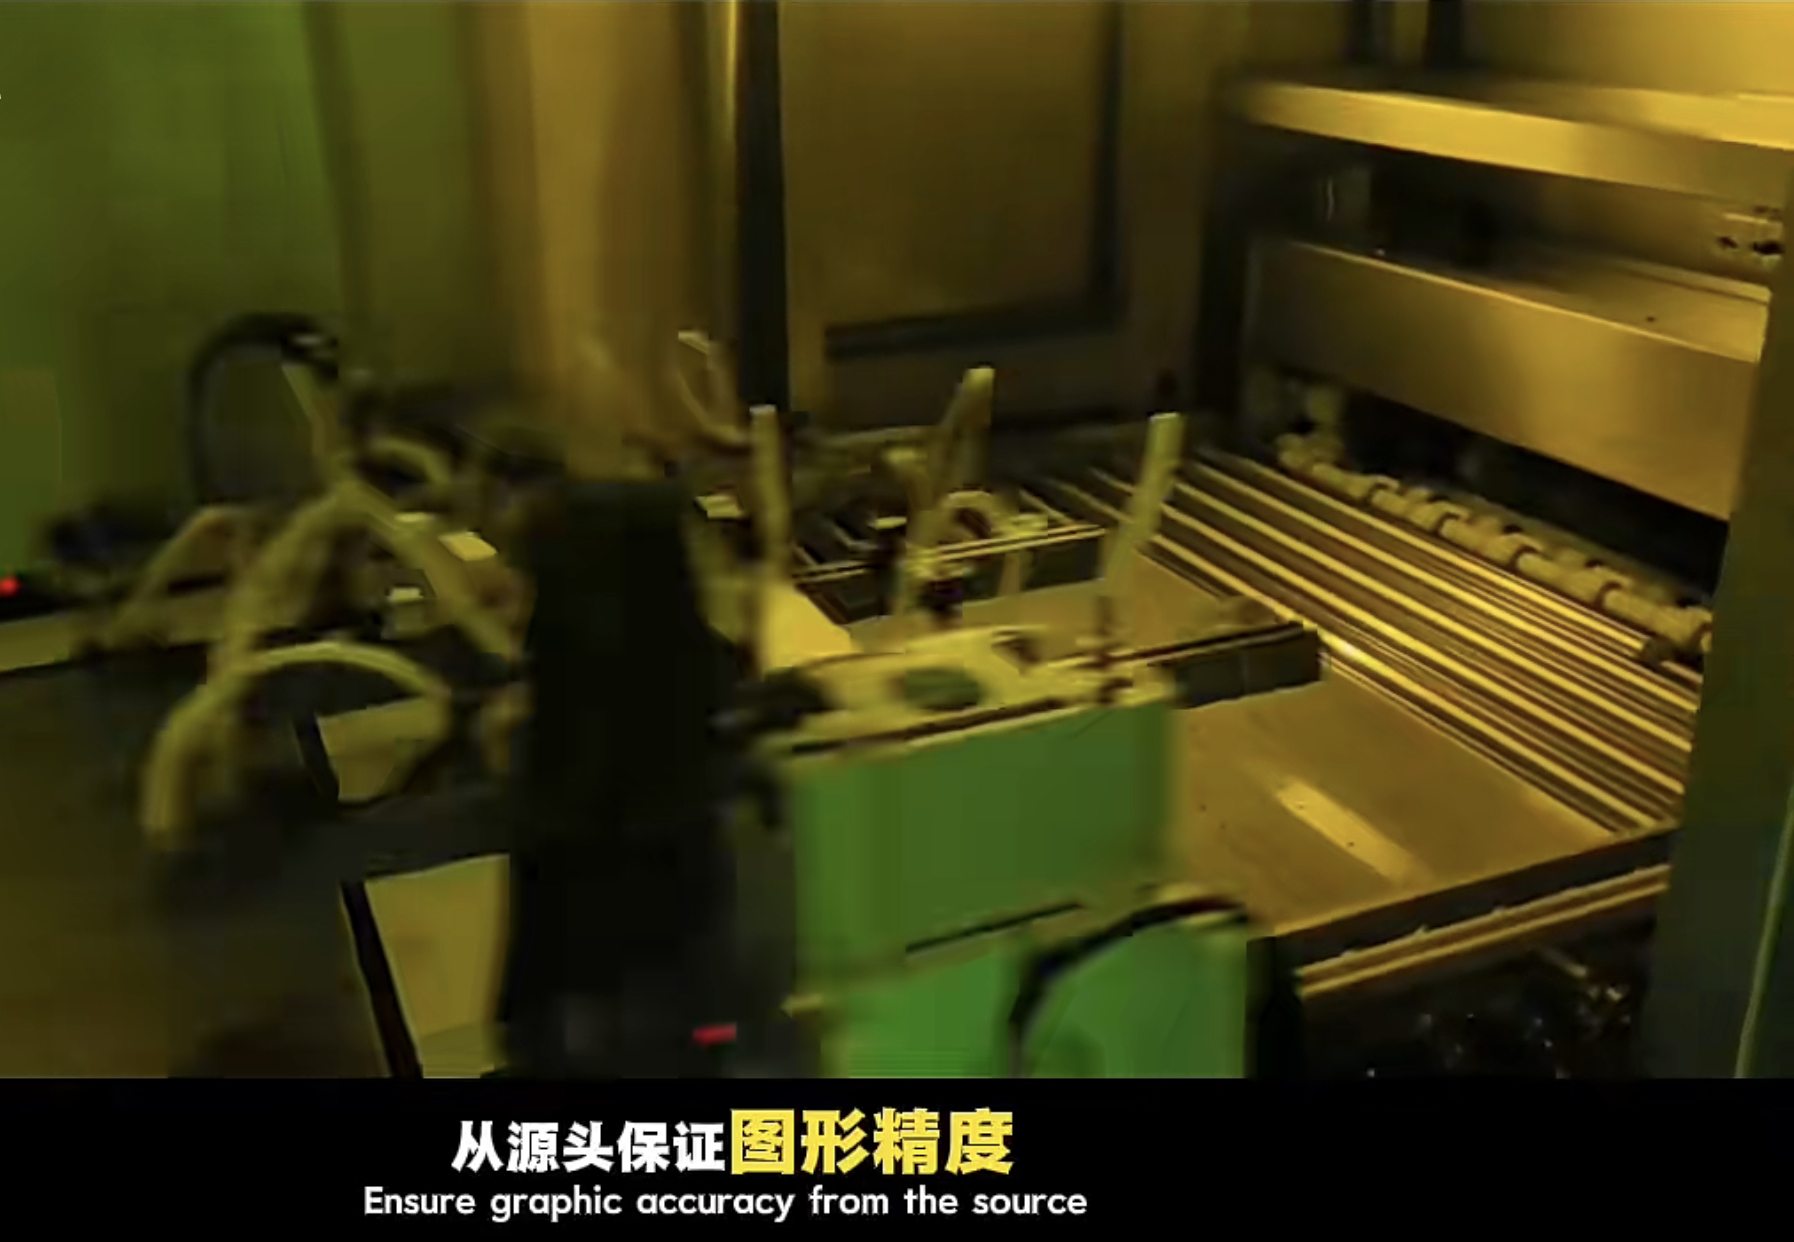
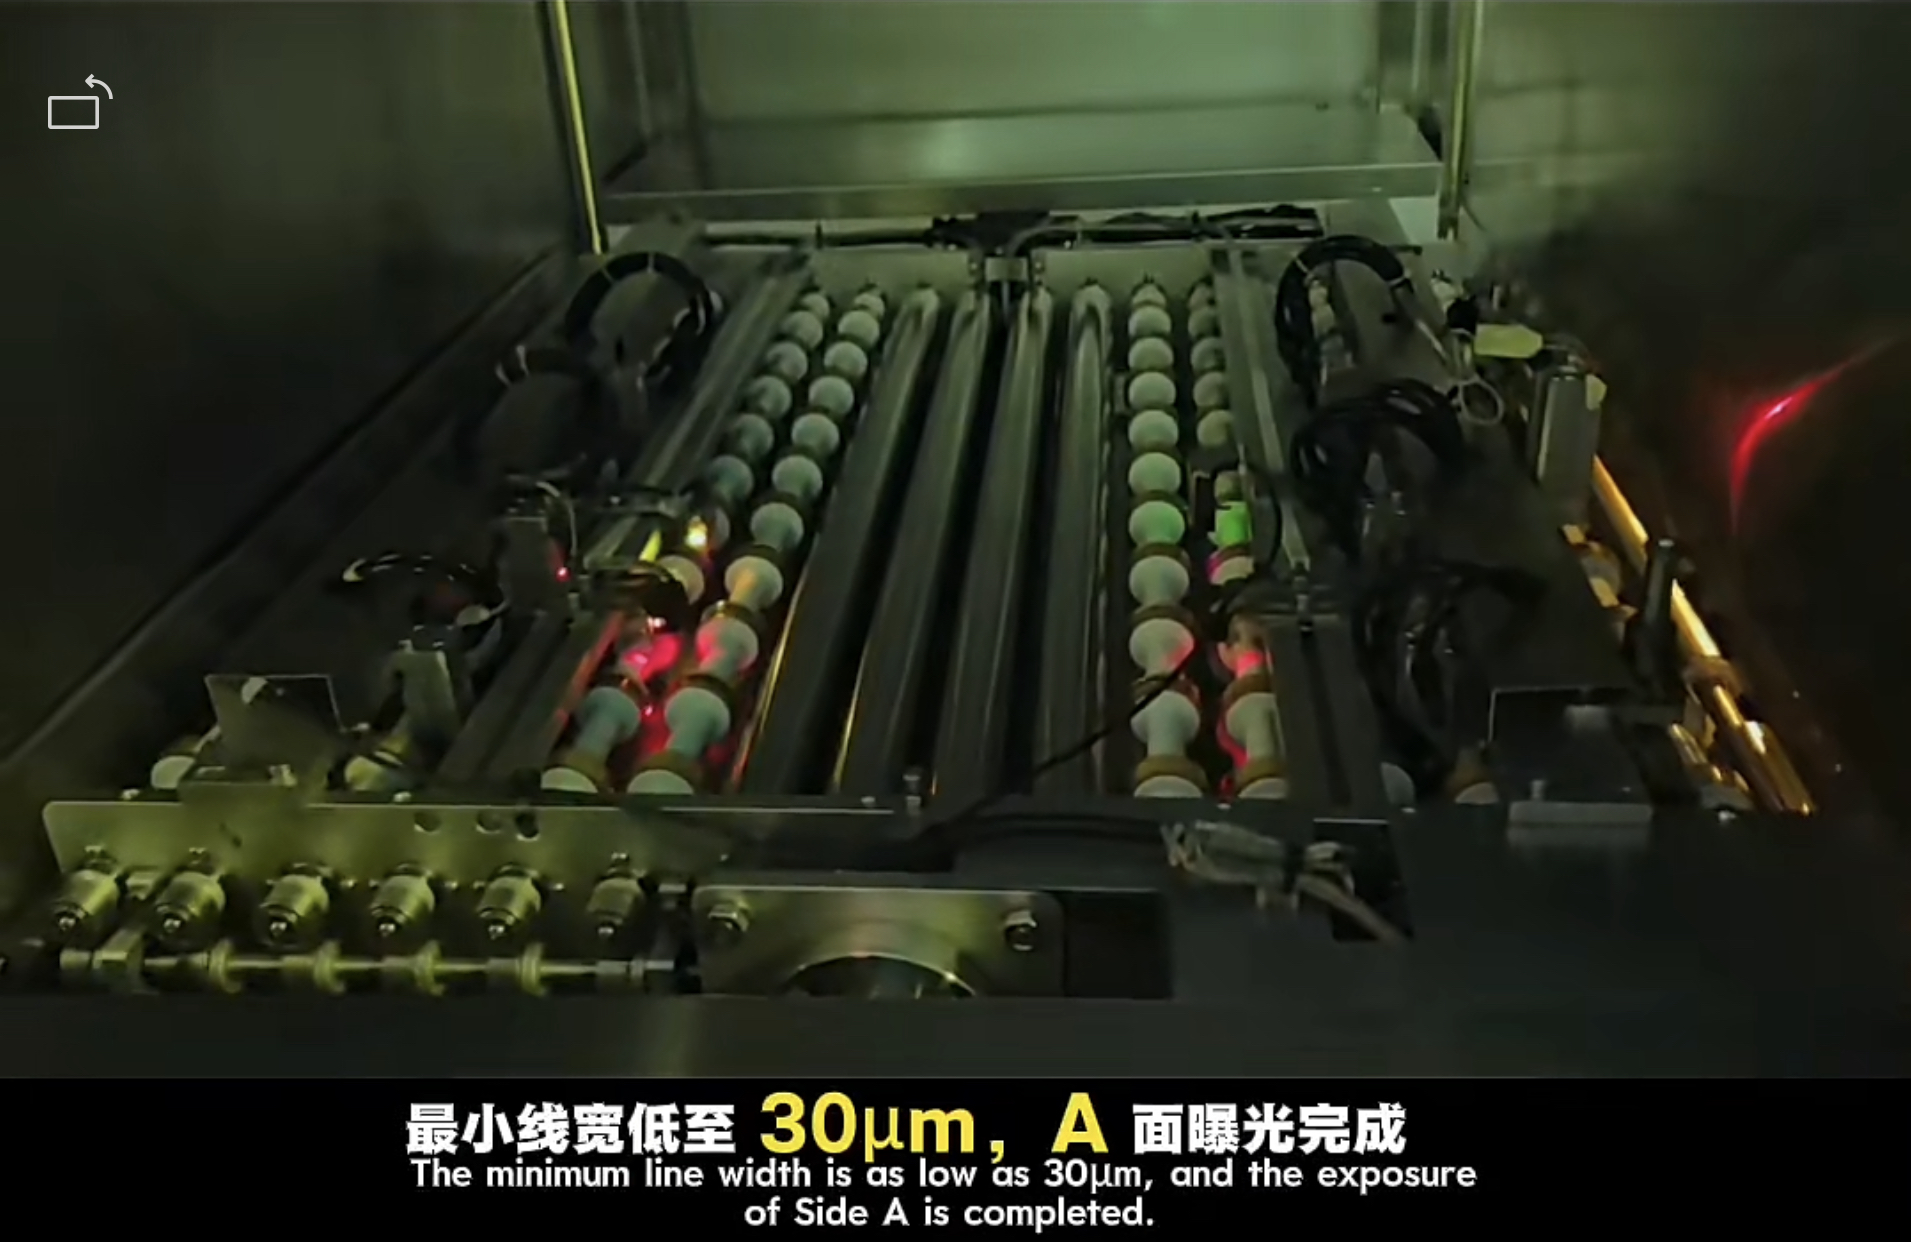
У стварном производном процесу, овај тип производа углавном користи ЛДИ ласерску технологију директног снимања уместо традиционалне експозиције филма, чиме се у основи избегава грешка деформације самог филма велике величине. Истовремено, коефицијенти експанзије и контракције сваког слоја матичне плоче се посебно мере и динамички компензују, тако да графика кола на различитим позицијама може тачно да падне у дозвољени опсег пројектних координата. Након што је гравирање кола завршено, процес аутоматске оптичке инспекције АОИ је покривен 100%, а отворени кругови, кратки спојеви, недовољна ширина линије и заостали бакарни дефекти се проверавају један по један како би се избегли да скривени проблеми у унутрашњем слоју пређу у наредне процесе.
|
|
|
Узимајући за пример индустријску плочу за аквизицију слике од 22 слоја компаније Унивелл Цирцуитс, имплементацијом степенасте контроле ширења и контракције на унутрашњој плочи језгра, девијација поравнања унутрашњег кола се на крају контролише унутар ± 20 μм. Чак иу областима ивица великих ширина плоча, тачност ширине линије финих диференцијалних парова остаје стабилна, у потпуности испуњавајући захтеве високе прецизности узорковања медицинских система за снимање.
Пробој у језгру процеса: контрола против деформације компресије великих димензија
Компресија је најтежи основни процес у производњи великих медицинских штампаних плоча високог нивоа, који директно одређује међуслојну силу везивања и перформансе савијања целе плоче. ПЦБ који се користи у медицинској опреми за снимање генерално има релативно велику дебљину, а неки готови производи имају дебљину већу од 3 мм. Током процеса слагања, десетине слојева плоча са језгром, полуочврснутих листова и бакарних фолија се слажу слој по слој, што може лако да изазове клизање међуслоја, неуједначен проток смоле, локалну концентрацију напона и друге проблеме у окружењу високе температуре и високог притиска, што на крају доводи до раслојавања или савијања плоче и других дефеката.
За посебне захтеве медицинских производа, наменски систем параметара компресије биће успостављен на крају процеса:
-
-
Усвајање степеноване криве пораста температуре и притиска да би се избегле локалне разлике напрезања узроковане изненадним променама температуре на великим површинама плоча.
Стриктно ће се вршити контрола симетрије ламелиране конструкције, а расподела бакарне фолије, избор полуочврслих лимова и распоред плоча језгра ће се придржавати принципа централне симетрије.
Након компресије, међуслојна секундарна калибрација је завршена кроз рендгенске бушене рупе за позиционирање да би се додатно исправио укупни помак плоча великих димензија
Након компресије, врши се потпуна инспекција равности плоче како би се стриктно контролисало савијање унутар 0,75% ИПЦ стандарда, у потпуности испуњавајући захтеве високе прецизности за монтажу аутоматизације медицинске опреме.
-
-
Случај: Главна контролна плоча од 26 слојева примењена на ЦТ систем за снимање, користећи прилагођену технологију пресовања, успешно је решила проблем деформације вишеслојног слагања на великој површини плоче. Производ је и даље задржао изузетно ниске перформансе савијања током накнадног процеса лемљења СМТ рефлов, а принос БГА области уградње је у потпуности достигао стандард нивоа медицинске опреме.
Прецизна обрада рупа и верификација медицинске поузданости у затвореној петљи
Постоји велики број механичких пролазних рупа, високо прецизних позади избушених рупа и неких прецизних слепих рупа које се користе за међусобно повезивање високе густине у ПЦБ-у опреме за медицинско снимање. Тачност положаја рупе, храпавост зида рупе и грешка контроле дубине бушења директно ће утицати на квалитет преноса сигнала. Плоче великих димензија су склоне подрхтавању површине и померању рупа током бушења, док високе структуре захтевају изузетно високу униформност метализације зида рупа.
Крај производње усваја брзе и прецизне ЦНЦ машине за бушење, које одговарају ексклузивној брзини бушења и параметрима увлачења за различите пречнике рупа и дебљине плоча. У исто време, вишак рупа у слоју сигнала се уклања технологијом задњег бушења, што значајно смањује пренос и рефлексију сигнала велике брзине. Процес таложења бакра и галванизације пуне плоче стриктно контролише уједначеност дебљине бакра како би се осигурало да дебљина бакра свих рупа на целој плочи испуњава дугорочне захтеве за поузданост медицинског квалитета.
У фази готовог производа, све велике штампане плоче високог нивоа за опрему за медицинско снимање морају да прођу потпуну верификацију поузданости затворене петље: поред конвенционалног електричног тестирања летећих иглица, ригорозних термичких тестирања, ИСТ тестирања напона међуконекције и тестирања високе влажности и високе температуре окружења неће бити додато да би се осигурало да се међусобно тестирање производа неће доживети, или неће бити доведен у везу са сигналом. дрифт у сложеним електромагнетним окружењима и сценарији дуготрајног континуираног рада у болницама.
Производна способност великих штампаних плоча високог нивоа, од 32-слојних полупроводничких тестних плоча до 20-слојних контролних плоча система за медицинско снимање, у суштини одражава свеобухватну снагу материјала, опреме, процеса и система поузданости. За индустрију медицинске имиџинга, стабилна штампана плоча није само хардверски носач опреме, већ и основна гаранција за тачне и поуздане дијагностичке податке снимања.