


Основни циљ вишеслојног процеса ламинације ПЦБ-а је да се постигне високо прецизно поравнање између слојева и потпуно одсуство мехурића, што се може стабилно постићи само кроз пуну контролу процеса сарадње.

Међуслојно поравнање и потпуна контрола процеса
Предтретман пре слагања: Плоча унутрашњег слоја је строго очишћена да би се уклонила уља и прашина, а величина сечења је уједначена са уредним ивицама како би се избегло померање међуслојева узроковано нечистоћама или разликама у величини.
Операција позиционирања високе прецизности: коришћење позиционирања игле и Пин ЛАМ система за позиционирање, у комбинацији са ЛДИ директном експозицијом писања да би се побољшала тачност графичке слике и закључала релативна позиција сваког слоја.
Динамичка компензација за ширење и контракцију: Након компресије, коефицијенти проширења и контракције плоче са језгром се прикупљају слој по слој, а износи компензације у Кс/И правцима се израчунавају одвојено да би се избегле грешке смера узроковане униформним факторима појачања.
Стабилна контрола параметара компресије: Брзина загревања се контролише на 2-3 степена/мин, а притисак се равномерно примењује у фазама. Температурна разлика између површине плоче за пресовање је мања или једнака ± 1 степен да би се спречило клизање међуслојних слојева узроковано неуједначеним термичким ширењем и контракцијом.
Гаранција на тачност опреме: Одабрана је преса високе прецизности, а паралелност стола се редовно калибрише. Висока велика плоча усваја шему позиционирања са више заковица да би се сузбило померање плоче са танким језгром током протока смоле.
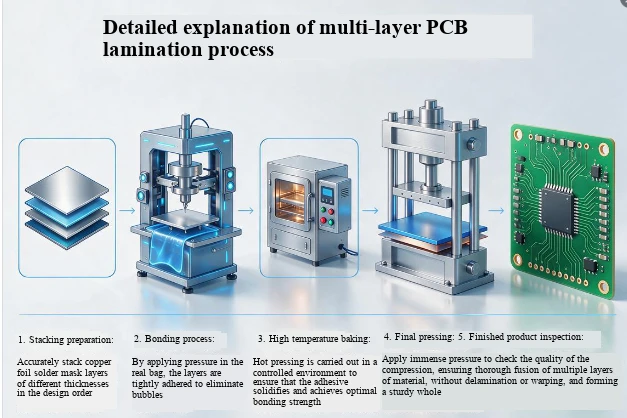
Кључне контролне тачке за компресијско језгро без мехурића
Претходно сушење сировина: Пеците полуочврснути лим на 70 степени 4 сата и основну плочу на 120 степени 2 сата, контролишући садржај влаге на мање од или једнако 0,1% да би се избегло стварање мехурића услед испаравања водене паре на високим температурама.
Пуно процесно окружење високог вакума: евакуација до степена вакуума од<50Pa before pressing, maintain high vacuum throughout the process, and thoroughly remove any air trapped between layers before resin edge sealing.
Сегментирано грејање и издувавање: брзина загревања Мања или једнака 3 степена/мин, потребно је резервисати довољно прозора за издувне гасове у опсегу ниске вискозности смоле како би се избегло задржавање гаса између слојева услед брзог загревања.
Корак по корак издувни гас под притиском: У почетку издувајте при ниском притиску од 5 кг/цм² током 10 минута, а затим повећајте на главни притисак од 25-50 кг/цм² након што се већи део гаса испусти, обезбеђујући пуњење без превременог затварања издувног канала.
Контрола чистог окружења: Операција слагања је завршена у чистој просторији класе 10000 како би се спречило да прашина, влакна и друге нечистоће уђу у међуслој и заробе ваздух, смањујући узрок настанка мехурића из извора.
Стандарди општег прихватања у индустрији
Поравнање међу слојевима: IPC-6012D специфицира да је максимално дозвољено одступање за један слој комуникационих плоча са 12 или више слојева мање од или једнако ± 25 μм, а кумулативна композитна вредност вектора грешке за цео стек је мања од 60 μм.
Контрола мехурића: ПЦБ-ови за аутомобиле морају да испуњавају AEC-Q200 стандард, са стопом мехурића мањом или једнаком 0,5%, пречником једног мехурића мањим од или једнаким 0,2 мм и без деламинације или дефеката празнина.
Провера поузданости: Извршите три теста термичког напрезања урањањем у лим од 288 степени у трајању од 10 секунди у складу са ИПЦ-TM-650 стандардом, без раслојавања или стварања мехурића на плочи.
Уобичајено ненормално руковање у хитним случајевима
Благо одступање слоја: Циљни подаци се прикупљају рендгенским снимком након компресије, а повратна информација се користи за корекцију накнадног износа компензације експозиције графичке експозиције унутрашњег слоја. Мала одступања серије могу се отклонити финим подешавањем координата бушења.
Плитки мали мехурићи: За подручја која нису критична, микро бушилице се могу користити за убризгавање епоксидне смоле ниског вискозитета, која се може очврснути у складу са спецификацијама како би се обновила међуслојна адхезија. Мехурићи у функционалној зони језгра могу се директно уклонити.
Слојевито пењење великих површина: поново калибрирајте температуру пресовања и параметре вакуума, извршите секундарно пресовање на влажним материјалима након секундарног печења и директно одложите материјале са озбиљним дефектима.