


Унутрашњи слој штампане плоче служи као језгра архитектуре целе плоче, а квалитет њеног производног процеса директно одређује електричне перформансе, стабилност и поузданост плоче. Са континуираним развојем електронских производа ка минијатуризацији и високим перформансама, постављени су строжи захтеви за тачност производње и квалитет унутрашњих слојева плоча.
Сечење: прецизна величина поставља основу
Сечење је почетни процес производње унутрашњег кола. Особље је исекло радну плочу која испуњава захтеве стандардне спецификације бакрено-обложене плоче на основу унапред планиране радне величине и позивања на Гербер. Овај корак захтева изузетно високу тачност димензија, пошто су сви наредни кораци обраде засновани на величини сечења. Ако је димензионално одступање превелико, то може довести до озбиљних проблема као што је девијација распореда кола унутрашњег слоја и неусклађеност међуслојних слојева током пресовања вишеслојне плоче. Што се тиче метода сечења, често се користе високо{6}}прецизне ЦНЦ машине за сечење, а избор алата за сечење је такође пресудан. Треба га прилагодити према материјалу и дебљини плоче обложене бакром- како би се осигурала равност и окомитост резне ивице, смањила неравнина и раслојавање. У међувремену, узимајући у обзир накнадне процесе као што су пренос слике, брушење ивица и обрада филета, не може се занемарити, а одговарајућа обрада може ефикасно побољшати принос процеса.
Предтретман: Чишћење и храпавост површине бакра
Основни задатак пред{0}}прераде је чишћење и храпавост бакарне површине ламината обложеног бакром{1}}, обезбеђујући добру основу за пријањање за наредне процесе. Овај корак може изгледати једноставно, али заправо има дубок утицај на успех или неуспех целокупне производње унутрашњег кола. Пре сувог пресовања, површину бакра треба строго третирати. Тренутне методе површинске обраде бакра углавном укључују четкање, пескарење и хемијске методе.
Метода четкања и брушења: Ниска цена и једноставан процес, али није погодан за танке и танке плоче, које могу лако да изазову издужење подлоге и нису погодне за танке плоче унутрашњег слоја. Када је траг четкице сувише дубок, то може изазвати потешкоће у адхезији сувог филма и довести до појаве оплате, а такође постоји потенцијални ризик од заосталог лепка.
Метода пескарења: Може учинити храпавост и униформност бакарне површине бољом од методе четкања и има добру стабилност димензија. Може се користити за обраду танких плоча и финих жица. Међутим, његов недостатак је што су материјали за пескарење склони лепљењу за површину плоче, а одржавање машине је тешко.
Хемијска метода: Коришћењем специфичних хемијских раствора за обављање третмана микро нагризањем на површини бакра, може се формирати уједначена и одговарајућа микро храпавост уз обезбеђивање чистоће бакарне површине, значајно побољшавајући приањање између сувог филма и површине бакра. У стварној производњи, концентрација, температура и време третмана хемијског раствора за микро нагризање се строго контролишу како би се обезбедио најбољи ефекат третмана.
Филм под притиском: чврсто причвршћен да би се обезбедио графички пренос
Процес ламинирања је да се фотоосетљиви суви филм чврсто залепи на претходно третирану бакарну површину, што директно утиче на јасноћу и тачност преноса узорка кола у процесу накнадног излагања. За танке плоче одређене дебљине или више, машина за ламинирање генерално треба да обрати велику пажњу на проблем набора филма током рада како би се осигурало да суви филм буде раван и да се држи површине бакра без бора. Температура и притисак пресовања су кључни параметри под којима се лепак у сувом филму може у потпуности омекшати, чиме се постиже чврста веза са бакарном површином. Истовремено, потребно је обезбедити равност и чистоћу ваљка машине за ламинирање, како би се избегла лоша адхезија сувог филма узрокована дефектима ваљка или површинским нечистоћама, што може утицати на накнадни ефекат графичког преноса.
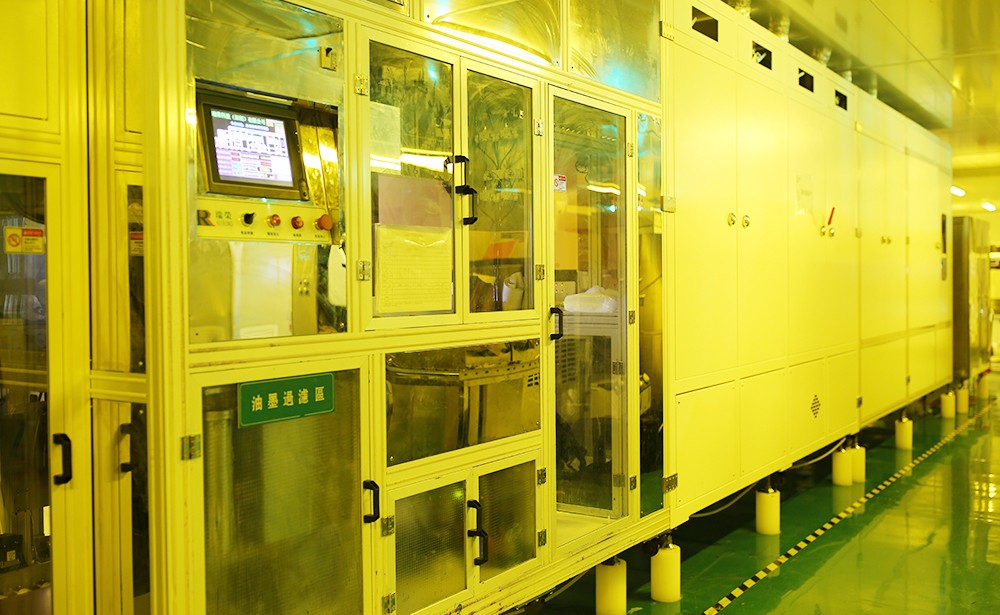
Експозиција: Прецизна слика обликује прототип кола
Излагање је кључни корак у производњи кола унутрашњег слоја. Користе се машине за излагање ЛДИ, засноване на принципу ласерског прецизног скенирања. Опрема директно контролише ласерски сноп високе{2}}е енергије да се пројектује на површину сувог филма према подацима кола. Под дејством ласерске енергије, суви филм се подвргава фотохемијској реакцији, а узорак кола се "угравира" на суви филм плоче са високом прецизношћу, довршавајући пренос узорка кола. Током овог процеса, тачност ласера, енергетска стабилност и тачност позиционирања платформе машине за излагање ЛДИ су од кључне важности: прецизност ласерског зрака одређује могућност минималне ширине линије круга, а енергетска стабилност је неопходна да би се обезбедила уједначена осетљивост сувог филма и избегла локална недовољна експозиција или прекомерна експозиција; Платформа треба да прецизно носи плочу, да обезбеди тачан релативни положај између ласерског скенирања и плоче и да гарантује доследност преноса целог узорка кола плоче. Истовремено, температура и влажност околине, као и фотоосетљиве карактеристике сувог филма, такође треба да се прилагоде како би се обезбедило да графика кола буде јасна и прецизност у складу са стандардима, постављајући високо{6}}квалитетну основу за накнадни процес гравирања и избегавајући дефекте као што су стањивање кола и кратки спојеви због одступања експозиције.
Гравирање: прецизно уклањање вишка бакарне фолије
Процес нагризања има за циљ уклањање бакарне фолије која није заштићена сувим филмом, остављајући за собом прецизне линије кола. Уобичајена хемијска решења за јеткање у индустрији тренутно укључују кисели раствор за јеткање бакар-хлорида и раствор за јеткање алкалног амонијака. У процесу унутрашњег слоја, кисели раствор за јеткање се углавном користи због сувог филма или мастила као слоја против јеткања. Концентрација, температура, време нагризања и притисак прскања раствора за јеткање су сви параметри које треба строго контролисати. Прецизном контролом ових параметара обезбеђује се да процес нагризања буде уједначен и стабилан, што резултира равним бочним зидовима кола, обезбеђујући тачност и квалитет кола и избегавајући дефекте као што су стањивање, кратки спојеви или отворени кругови.
Бушење: прецизно позиционирање и веза између слојева
Процес бушења је да се избуше рупе за позиционирање за међуслојно поравнање и електрично повезивање у складу са захтевима након што се заврши нагризање круга унутрашњег слоја. Позициона тачност ових рупа за позиционирање директно утиче на тачност међуслојног поравнања током вишеслојне -ламинације плоче и на поузданост наредних електричних веза. Тачност опреме за бушење и квалитет бургија су кључни фактори. Током процеса бушења, потребно је обезбедити вертикалност бургије и стабилност силе пробијања, како би се избегли проблеми као што су деформација зида рупе и прекомерни неравнини узроковани нагибом или неуједначеним притиском бургије, као и обезбедити добру основу за накнадно вишеслојно пресовање даске и електрично повезивање.