


Процес излагања ПЦБ-а је кључни корак у прецизном преношењу шаблона дизајна на ламинате обложене бакром{0}}, директно одређујући тачност кола и квалитет штампане плоче. Разумевање тока процеса је кључно за контролу квалитета производње и побољшање ефикасности.
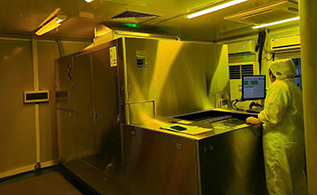
Детаљно објашњење тока процеса експозиције
Предтретман: Чишћење и храпавост подлоге
Пре излагања, бакар{0}}обложена плоча мора да се претходно третира. Површина подлоге често пријања на нечистоће као што су уљне мрље, прашина и оксиди. Ако се не уклони, то ће утицати на филмски премаз и ефекат експозиције, што ће резултирати мутним преносом шара и љуштењем сувог филма. Обично се за уклањање мрља од уља прво користе алкална средства за чишћење, а затим се користе кисели раствори за растварање оксида. Након чишћења, површина подлоге треба да буде храпава, као што је коришћење хемијског јеткања за микро нагризање површине бакра раствором за јеткање натријум персулфата, формирање конкавне конвексне структуре, повећање површине контакта између сувог филма и подлоге и повећање адхезије. Међутим, потребно је стриктно контролисати време и концентрацију нагризања како би се спречило да прекомерно нагризање утиче на дебљину слоја бакра и проводљивост кола.
Филм: Залепите фоторезист
Лепљење филма је процес наношења сувог филма на обрађени ламинат{0}}обложен бакром. Суви филм се састоји од три слоја: полиестерске заштитне фолије, полиетиленске дијафрагме и фотоосетљиве фолије. Фотоосетљиви филм је језгро и осетљив је на одређене таласне дужине светлости. Дебљина сувог филма је разнолика, са 1,2 мил погодним за фина кола и 2 мил погодним за сценарије са високим захтевима за -корозионим перформансама. Филм треба да се наноси у окружењу са температуром од 20-24 степена Ц и влажношћу од 60-70%. Коришћењем ваљка за врућу пресу за загревање и притисак, суви филм се лепи за ламинат обложен бакром. Параметри брзине наношења филма, притиска и температуре треба прецизно контролисати, као што су брзина од 1,5 ± 0,5 м/мин, притисак од 5 ± 1 кг/цм² и температура од 110 ± 10 степени Ц, како би се осигурало да суви филм чврсто приања без мехурића или бора.
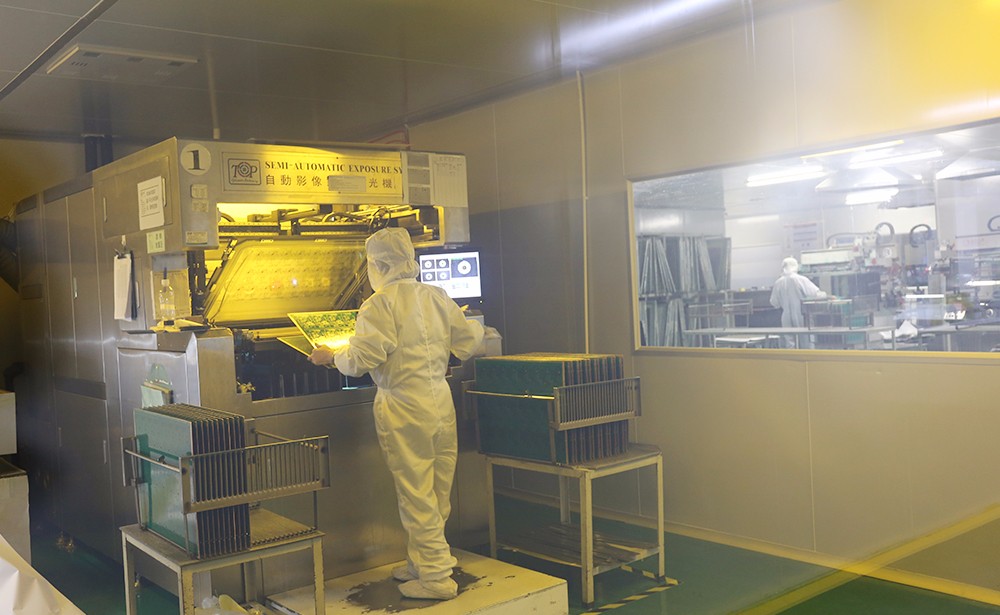
Експозиција: Постизање преноса узорка
Излагање користи ултраљубичасто зрачење да би се филмски узорак пренео на суви филм од ламината обложених бакром{0}}. Фотоосетљиви иницијатор у сувом филму апсорбује ултраљубичасто светло, разлаже се у слободне радикале да иницирају умрежавање мономера, формирајући велике молекуле који су нерастворљиви у разблаженој лужи. Неекспонирани део се раствара током развоја. Негативни филм се обично користи за унутрашња кола, док се позитивни филм чешће користи за спољна кола. Опрема за излагање укључује машине за излагање живиним лампама и машине за излагање ЛЕД диодама, при чему ове последње постепено постају популарне због својих предности уједначене инциденције, високог паралелизма и ниске потрошње енергије. Енергија експозиције и време су кључни параметри, а недовољна енергија може проузроковати набубрење филма и замагљивање линија; Прекомерна енергија може довести до потешкоћа у развоју и преосталог лепка. Општа цев сијалице за експозицију од 5000 В, са горњом и доњом енергијом изложености лампи контролисаном на 40-100 милиџула по квадратном центиметру, треба редовно да се тестира и подешава помоћу мерача светлосне енергије. Поред тога, тачност поравнања је такође важна. Напредне машине за експозицију опремљене су оптичким системима за поравнање како би се осигурао прецизан пренос узорка.
Развој: Приказ образаца кола
Развој је процес растварања неекспонираног сувог филма са слабим алкалним развијачем, задржавањем изложеног дела и омогућавањем да се појави шема кола. Параметри као што су брзина развоја, температура, притисак и концентрација развијача морају бити строго контролисани. Превелика брзина може довести до преосталог сувог филма, што доводи до кратких спојева; Мала брзина може еродирати изложени суви филм и узроковати лом жице. Брзина развоја је углавном 1,5-2,2 м/мин, температура је 30 ± 2 степена Ц, притисак је 1,4-2,0 кг/Цм², а концентрација развијача је 0,85-1,3%. Након развоја, штампану плочу треба опрати водом, осушити и прегледати коло. Неисправне плоче треба поправити или одложити.
Кључни фактори који утичу на квалитет експозиције
Што се тиче опреме, стабилност извора светлости је кључна. Интензитет светлости живиних сијалица и ЛЕД лампи ће се смањити након дуже употребе, а потребно је редовно тестирање и одржавање да би се замениле старе сијалице или благовремено проверило напајање за вожњу. Тачност система поравнања утиче на тачност преноса шаблона, а прљавштина камере и промене жижне даљине могу да доведу до одступања од поравнања, што захтева редовну калибрацију и одржавање. Што се тиче материјала, лош квалитет сувог филма може утицати на осетљивост и адхезију. Дефекти као што су огреботине и рупице на филму ће се директно одразити на шему кола. Неопходно је стриктно контролисати квалитет набавке, стандардизовати складиштење и употребу. Неодговарајућа енергија, временски и развојни параметри у параметрима процеса могу узроковати различите проблеме у квалитету. У производњи треба експериментално одређивати оптималне параметре и редовно их верификовати и прилагођавати.