


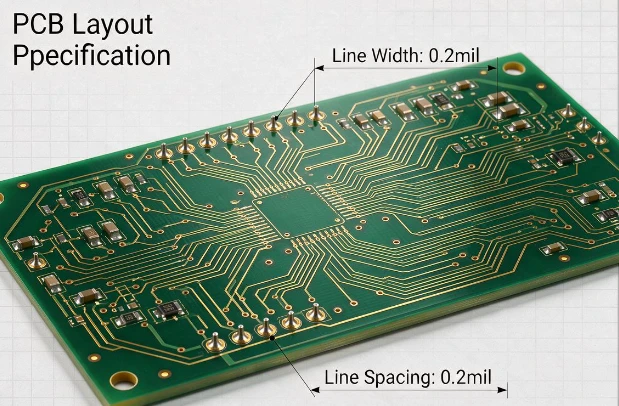
Да би се постигла стабилна ултра-фина ширина линија и контрола размака од ± 0,2 мил, потребно је успоставити контролни систем затворене петље из читавог процеса одабира материјала, основне технологије, тачности опреме и контроле животне средине. Следеће су изводљиве техничке путање:
Контрола прецизности извора материјала
Избор подлоге: Пожељни су керамички супстрати или модификовани полимерни супстрати са изузетно ниским коефицијентима топлотног ширења, а термичка деформација током процеса се контролише унутар 0,1 мил како би се избегло истезање/скупљање линије узроковано температурним флуктуацијама.
Скрининг функционалног материјала: Строго контролишите вискозитет фоторезиста и конзистентност фотоосетљиве осетљивости. Величина честица проводљиве пасте се контролише на нивоу микрометара како би се обезбедила уједначена дебљина премаза и без ивица на ивицама штампаних линија.
Механизам складиштења и употребе: Окружење за складиштење материјала је константна температура и влажност, а примењује се правило „први улаз, први излаз“ како би се избегло одступање величине узроковано апсорпцијом влаге фотоотпором и деградацијом перформанси суспензије.
Надоградња основног процеса литографије
Усвајање ЛДИ ласерске технологије директног снимања: потпуно елиминисање проблема деформације и девијације поравнања код традиционалног излагања филма, побољшавајући тачност позиционирања експозиције до ± 0,01 мм (око ± 0,4 мил), што је основни предуслов за постизање контроле од ± 0,2 мил.
Прецизна контрола параметара експозиције у затвореној петљи: Стабилизујте енергију експозиције у опсегу од 120-150мЈ/цм², динамички прилагођавајте параметре за 2-3мил ултра финих линија, продужите време експозиције за 15% док смањујете енергију експозиције за 5-8%, избегавајући проширење ширине линије узроковано прекомерним очвршћавањем ивице линије.
Претходно загревање подлоге пре излагања: Унапред стабилизујте температуру подлоге на подешеној вредности процеса да бисте потпуно елиминисали сметње топлотног ширења и деформације контракције у наредним процесима излагања.
Оптимизација тачности процеса гравирања
Усвајање композитне шеме прецизног јеткања: давање приоритета комбинацији процеса „ласерско нагризање+суво нагризање плазмом“, скоро елиминисање проблема бочног гравирања традиционалног мокрог гравирања и директно закључавање тачности ширине линије на ± 0,003 мм (око ± 0,12 мил. 2 мил.), испуњавање толеранције ± 0 мил.
Контрола параметара јеткања у затвореној петљи: Концентрација јона бакра у киселом раствору бакар хлорида за јеткање је строго контролисана на 18-22г/Л, температура је стабилна на 35-40 степени, а притисак прскања је повећан за 10% у поређењу са конвенционалним процесима како би се обезбедило једнолично нагризање бочне линије/локалног зида бакра и сл.
Компензација ширине пре линије: На основу измереног фактора гравирања (већи или једнак 5:1), износ компензације ширине линије од око 0,6 мил унапред је резервисан током фазе пројектовања да би се надокнадио мали губитак ширине линије током процеса гравирања.
Подршка опреме и система за тестирање
Систем високе прецизности за позиционирање кретања: усвајање архитектуре потпуне повратне спреге са линеарним мотором + решеткастим лењиром, постизање корекције позиционирања кретања на нивоу нанометара и контрола грешке механичког кретања опреме унутар 0,1 мил.
Механизам за детекцију у реалном времену на мрежи: примените ласерске чељусти и оптичке системе за детекцију великог увећања да одмах прегледате ширину линија и размак сваке плоче након обраде. Ако одступање премаши праг, биће активирано упозорење и производња ће бити обустављена да би се избегли дефекти серије.
Оптимизација крутости опреме: Кључни покретни делови су направљени од материјала високе крутости, који изолују спољне сметње вибрација током целог процеса и спречавају одступање позиционирања узроковано вибрацијама.
Потпуна контрола димензија ултра чистог окружења
Радионица за константну температуру и влажност: Контролишите флуктуацију температуре у области обраде у оквиру ± 0,5 степени, стабилизујте влажност на 40% -60% и елиминишите термичку деформацију опреме и варијације перформанси фотоотпора узроковане променама температуре и влажности околине.
Контрола чистоће на 100 нивоа: Основна процесна радионица испуњава стандард чистоће од 100 нивоа, потпуно филтрира честице прашине у ваздуху и избегава да се прашина прилепи на површину подлоге, узрокујући дефекте и избочине линија, и оштећујући конзистентност ширине линија и размака.